Tlakové lití - serie 500.000ks+ jsou minulostí. TIskneme formy na serie od 20.000 ks
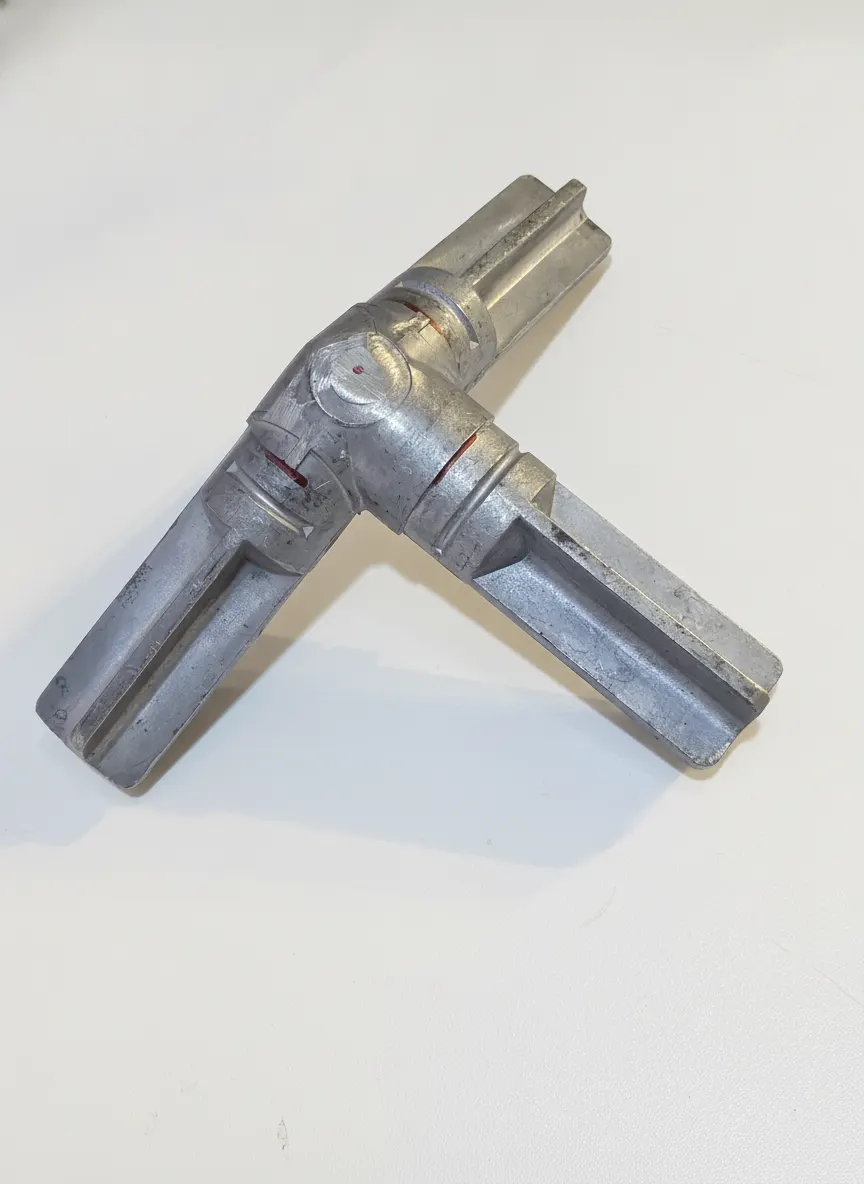
Tlakové lití hliníku se dlouho považovalo za technologii vyplácející se až u sérií kolem půl milionu kusů. S 3D tištěnou formou od RERIA je bod zvratu u 20 000 kusů a forma je hotová do šesti týdnů. Cena takové formy se pohybuje mezi 150 000 a 300 000 Kč podle velikosti a hmotnosti výrobku.
Stručně:
- Klasická ocelová forma pro tlakové lití vyjde v ČR na minimálně 300 000 Kč a ekonomicky se vyplácí u sérií v řádu statisíců kusů.
- 3D tištěná forma od RERIA stojí 150 000–300 000 Kč a výrobu lze rozjet u sérií už od 20 000 kusů.
- Forma je hotová a nasazená do provozu do 6 týdnů, prototypy z hliníkových slitin RERIO vytiskne už od 1 kusu.
- Tlakové lití umožňuje stěny tenké až 0,5 mm a vyšší přesnost než gravitační lití.
- Odlitky RERIO dále obrábí, frézuje, závituje, lakuje a povrchově upravuje podle požadavků zákazníka.
Od kolika kusů se tlakové lití skutečně vyplatí?
Tradiční odhad firem na trhu zní jasně: tlakové lití do klasické ocelové formy se ekonomicky vyplatí až u sérií v řádu statisíců kusů. Zahraniční výrobci doporučují množství nad 1000 kusů jako absolutní minimum, ale skutečná rentabilita přichází mnohem později.
Podle diskuze českých strojařů na odborném fóru se u klasické formy na tlakové lití hliníku cena formy sem radši ani nenapíšu, ale už od nějakých třeba 500 000 ks (seriovost) by to mohlo vycházet docela dobře. Zahraniční zdroj zabývající se zakázkovým tlakovým litím to potvrzuje obecněji: vzhledem k vyšším počátečním nákladům na nástroje není tlakové lití ekonomické pro malosériovou výrobu a doporučuje se zvažovat jej pouze pro množství větší než 1000 kusů.
Jiný zdroj zaměřený na strojírenskou praxi uvádí širší rozpětí: optimální běhy se pohybují od 10 000 po několik milionů kusů, s ohledem na amortizaci nákladů a nastavení formy. To je přesně rozmezí, kam se RERIO svou technologií tištěných forem trefuje – u 20 000 kusů je forma amortizovaná rychleji, protože její pořizovací cena je zlomkem ceny klasické oceli.
U klasických ocelových forem navíc platí, že se odlévá do forem velikosti až 740 × 740 mm, u odlitků od 10 g do 4000 g – rozměrová a hmotnostní omezení jsou dána strojním vybavením slévárny, ne technologií tisku formy.
Kolik stojí klasická ocelová forma a kolik 3D tištěná?
Klasická obráběná forma pro tlakové lití hliníku v ČR vyjde minimálně na statisíce korun, u větších a složitějších dílů i na miliony. 3D tištěná forma od RERIA stojí 150 000–300 000 Kč podle velikosti a hmotnosti výrobku – tedy zlomek ceny klasického nástroje.
Odhad z odborné diskuze strojírenské komunity je jednoznačný: pod 300 000 Kč se nedostanete ani v případě, že formu bude dělat garážník, natož specializovaná nástrojárna. Cena samotných odlitků se přitom podle stejného zdroje pohybuje od 700 do 1000 Kč za kilogram podle materiálu, tepelného zpracování, složitosti součásti a počtu jader.
| Parametr | Klasická ocelová forma | Tištěná forma RERIO |
|---|---|---|
| Cena formy | 300 000 Kč a více | 150 000–300 000 Kč |
| Výroba formy | řádově měsíce | do 6 týdnů |
| Minimální rentabilní série | statisíce až 500 000 ks | od 20 000 ks |
| Prototyp | nutná zkušební forma | od 1 ks z hliníkové slitiny |
Nižší cena tištěné formy je důvodem, proč firmy s menšími nebo středně velkými sériemi nemusí volit gravitační lití nebo vstřikování plastů jako kompromis – mohou zůstat u tlakového lití a využít jeho přesnost i u objemů, které by dřív na klasickou formu nedosáhly. Podobný princip ostatně RERIO popsalo i u 3D tisku forem pro vstřikování plastů, kde nižší cena nástroje mění ekonomiku malých a středních sérií.
Jak dlouho trvá výroba tištěné formy a je to bezpečné pro sériovou výrobu?
Tištěnou formu pro tlakové lití RERIO dodá a uvede do provozu do šesti týdnů, zatímco výroba klasické obráběné formy trvá řádově měsíce. Technologie 3D tisku forem pro tlakové lití je ale relativně nová a obor na ni teprve vytváří standardizované postupy kontroly kvality.
Odborný text věnovaný právním a technickým aspektům 3D tisku forem upozorňuje, že pro 3D tisk tvarových vložek forem pro tlakové lití prozatím neexistuje obvyklý postup a že existuje riziko vyplývající ze skrytých vad, protože technologie 3D tisku je postavena na natavování jednotlivých zrn prášku laserovým nebo elektronovým paprskem. Proto se u náročnějších zakázek doporučuje smluvně zajistit dodání dílů formy v množství alespoň tří kusů, pokud má forma vydržet statisíce odlitků.
RERIO tato rizika řeší tím, že formu navrhuje přímo pro cílovou sérii – u 20 000 až desítek tisíc kusů je životnost formy dostatečná i bez nadbytečných rezervních dílů, protože nejde o nástroj na statisíce cyklů. U větších sérií firma doporučuje přechod na klasickou ocelovou formu nebo kombinaci obou přístupů, jak popisuje i článek o 3D tisku forem pro odlévání hliníkových slitin.
Jaké výhody má tlakové lití oproti gravitačnímu lití do formy?
Tlakové lití dává přesnější díly, hladší povrch a umožňuje tenčí stěny než gravitační lití – nevýhodou je vyšší pořizovací cena formy a nemožnost tepelného zpracování T6 kvůli pórovitosti odlitku. Volba mezi oběma technologiemi tak závisí hlavně na požadované síle stěny a mechanických vlastnostech dílu.
Díky vysokému tlaku vstřikování dosahuje technologie podstatně tenčích stěn: tlakové lití může produkovat stěny tenké až 0,5 mm, v závislosti na kovu a konstrukci formy – mnohem tenčí než většina ostatních metod odlévání. Přesnost je rovněž vyšší, protože tlakové lití nabízí typické tolerance v rozmezí ±0,003–0,005″ na palec, v závislosti na specifikacích může dosáhnout až ±0,001″.
Cenou za tuto přesnost je ale fakt, že tlaková forma při vysokém tlaku neumožňuje klasické T6 zpracování kvůli pórovitosti odlitku – tam, kde je potřeba maximální mechanická pevnost po tepelném zpracování, zůstává lepší volbou gravitační lití do tištěné formy. RERIO proto u každé zakázky doporučuje konkrétní technologii podle finální aplikace dílu, ne podle toho, co je zrovna levnější vyrobit.
Jak probíhá výroba prototypu a sériová výroba u RERIO?
RERIO vytiskne prototyp z hliníkové slitiny už od jednoho kusu na ověření funkčnosti dílu, teprve poté následuje výroba tištěné formy pro sérii. Tento postup umožňuje otestovat tvar, pevnost i rozměrové tolerance dřív, než se investuje do nástroje.
Postup u typické zakázky vypadá takto:
- Konzultace a návrh dílu, případně topologická optimalizace tvaru.
- Tisk prototypu z hliníkové slitiny (od 1 kusu) a jeho funkční ověření.
- Výroba 3D tištěné formy pro tlakové lití – do 6 týdnů.
- Sériová výroba odlitků v množství od 20 000 kusů.
- Dokončovací operace podle specifikace – CNC obrábění, frézování, závitování, lakování a povrchové úpravy.
Tento postup je podobný přístupu, který RERIO popsalo u výroby předsériových komponent pro Prusa Research, kde se před spuštěním sériové výroby ověřují tolerance a funkční parametry na reálném prototypu. Stejný princip – ověřit dřív, než se investuje do nástroje – platí i v leteckém, obranném a strojírenském segmentu, odkud RERIO už dnes dodává díly i pro armádní a záchranné složky České republiky.
Jaké dokončovací operace a povrchové úpravy RERIO nabízí?
Po odlití dílu z tlakové formy následuje podle potřeby CNC obrábění, frézování a závitování kritických ploch a otvorů. Následně RERIO zajišťuje povrchové úpravy – lakování, leštění, tryskání nebo pokovení – podle finální aplikace dílu.
U dílů, které musí splňovat přesné montážní tolerance, se nejčastěji dodělává obrábění funkčních ploch, protože samotné lití – byť velmi přesné – nevždy pokryje všechny požadavky na uložení ložisek, závitů nebo těsnicích ploch. Lakování a povrchové úpravy pak řeší spíše estetické nebo korozní požadavky, typické u dílů pro venkovní použití nebo expozici chemikáliím.
Tento komplexní přístup – od tisku formy přes odlití až po finální úpravu povrchu – je stejný, jaký RERIO popsalo i u dílů dodávaných do B2B segmentu, například u spolupráce s firmou Festo, kde šlo rovněž o kombinaci přesného tisku a následného dokončení dílu na míru požadavkům zákazníka.
Pro koho je tlakové lití s tištěnou formou vhodné?
Tlakové lití s 3D tištěnou formou je vhodné pro konstruktéry a výrobce, kteří potřebují sérii v řádu desítek tisíc kusů, ale klasická ocelová forma by jim ekonomicky nedávala smysl. Typicky jde o menší a střední strojírenské firmy, výrobce komponent pro obranný a záchranný sektor nebo vývojové týmy připravující produkt na trh.
U takových zakázek dává smysl i kombinace s topologickou optimalizací tvaru dílu před samotným litím – snížení hmotnosti nebo úpravu žeber lze ověřit na vytištěném prototypu ještě před výrobou formy. Tomuto tématu se podrobně věnuje článek o MKP optimalizaci a úspoře nákladů ve výrobě.
Klasická ocelová forma zůstává lepší volbou tam, kde série přesahuje stovky tisíc kusů ročně – vyšší počáteční investice se v takovém objemu snadno zaplatí nižší cenou za kus a delší životností nástroje, jak potvrzuje i zahraniční zdroj: v závislosti na materiálu je možné vyrobit s jednou formou tlakového lití několik desetitisíců až statisíců odlitků.
Časté otázky
Od kolika kusů se vyplatí tlakové lití hliníku s tištěnou formou?
U RERIA je bod zvratu přibližně 20 000 kusů, zatímco u klasické ocelové formy se tradičně počítá s objemy v řádu statisíců kusů. Nižší cena tištěné formy (150 000–300 000 Kč) posouvá rentabilitu k výrazně menším sériím.
Jak dlouho trvá výroba formy pro tlakové lití u RERIO?
Tištěná forma je hotová a nasazená do provozu do šesti týdnů od zadání zakázky. Klasická obráběná ocelová forma trvá v ČR obvykle výrazně déle.
Jaký je rozdíl mezi tlakovým a gravitačním litím?
Tlakové lití vstřikuje roztavený kov do formy pod vysokým tlakem a umožňuje tenčí stěny a hladší povrch, gravitační lití naopak umožňuje následné tepelné zpracování T6. Volba závisí na požadované pevnosti a tloušťce stěny dílu.
Je možné vytisknout prototyp před výrobou formy?
Ano, RERIO vytiskne prototyp z hliníkové slitiny už od jednoho kusu, aby bylo možné ověřit tvar a funkčnost dílu před investicí do formy. Tento krok snižuje riziko chyby v návrhu před sériovou výrobou.
Jaké dokončovací operace lze po odlití objednat?
Odlitky lze dále CNC obrábět, frézovat, závitovat, lakovat, leštit, tryskat nebo pokovit podle požadavků na finální použití dílu. Volba úpravy závisí na tom, zda jde o funkční, estetický nebo korozní požadavek.