Výroba sady předseriových komponent pro Prusa Research
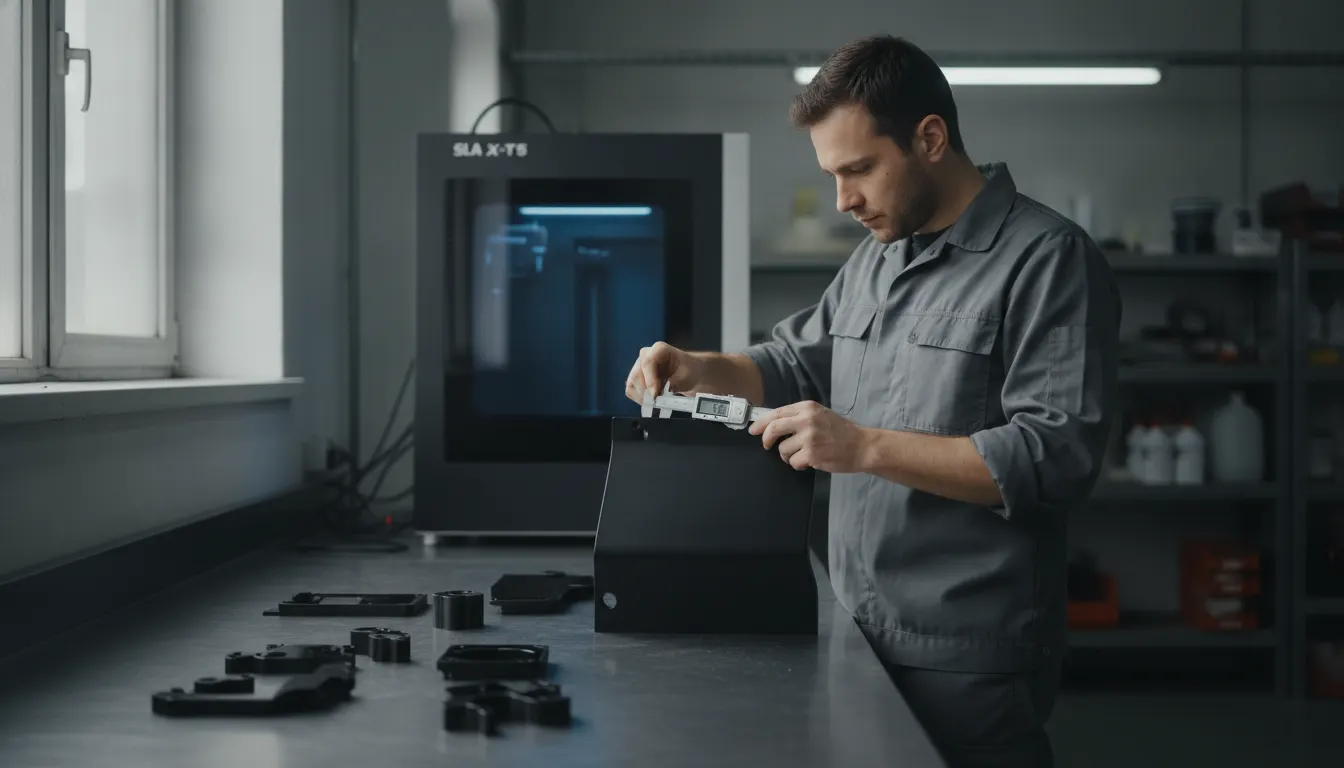
Pro vývojový tým Prusa Research jsme metodou SLA vytiskli sadu předsériových dílů v rozměru 40 × 60 cm z materiálu Rigid Black. Díly posloužily k ověření tolerancí, průchodů pro kabeláž a tloušťky stěn ještě předtím, než výrobce investuje do vstřikovací formy.
Zakázka je typickým příkladem toho, k čemu SLA 3D tisk v průmyslovém vývoji slouží nejvíc – není to jen „hezký model na stůl“, ale funkční ověření konstrukce v měřítku 1:1, s přesností a povrchem srovnatelným s finálním vstřikovaným dílem.
Stručně:
- RERIO vytisklo sadu komponent 40 × 60 cm metodou SLA z materiálu Rigid Black pro vývoj nové tiskárny Prusa Research.
- Díly budou v sériové výrobě vznikat vstřikováním plastu – SLA výstup slouží jako předsériové ověření konstrukce.
- Kontrolovaly se tolerance mezi díly, velikost průchodů pro kabeláž a tloušťka stěn.
- RERIO dodává SLA výstisky až do rozměru 1,5 × 1 × 1 m, což patří mezi největší kapacity na trhu.
- Vizuálně i hapticky jsou SLA díly k nerozeznání od výstřiků – lze na nich provádět montážní zkoušky.
Co je SLA 3D tisk a proč ho RERIO použilo pro díly Prusa Research?
SLA (stereolitografie) vytváří díl postupným vytvrzováním tekuté pryskyřice UV laserem po jednotlivých vrstvách. Výsledkem je hladký povrch bez viditelných vrstev a vysoká rozměrová přesnost, díky čemuž se díl chová téměř identicky jako finální vstřikovaný výrobek.
Pro Prusa Research bylo klíčové, že se jednalo o díly nové tiskárny, které ještě nejsou ve finální verzi konstrukce. Vývojový tým potřeboval fyzický model v reálné velikosti 40 × 60 cm, na kterém lze zkontrolovat sestavu více dílů najednou – ne jen jednotlivý komponent izolovaně. SLA tisk umožnil vyrobit celou sadu najednou, se shodnou přesností mezi díly, což je pro kontrolu vzájemných tolerancí nezbytné.
Na rozdíl od FDM tisku, kde jsou na povrchu patrné vrstvy a díl má výrazně nižší přesnost v ose Z, SLA nabízí hladký, uzavřený povrch bez pórovitosti. To je důležité zejména u dílů s těsnými pasovanými spoji nebo u ploch, které se budou v sérii lakovat či jinak povrchově upravovat.
Jaké vlastnosti má materiál Rigid Black?
Tuhé černé SLA pryskyřice typu Rigid Black dosahují mechanických parametrů blízkých běžným konstrukčním plastům používaným při vstřikování. Jsou vhodné právě pro funkční prototypy a předsériové díly, které musí vydržet manipulaci, montáž i základní mechanické zatížení.
Konkrétně u srovnatelné průmyslové černé SLA pryskyřice uvádí výrobce pevnost v tahu 61,0 MPa, tahový modul 2700,0 MPa, tažnost při přetržení 10,0 % a teplotu průhybu pod zatížením 69,0 °C při 0,45 MPa, respektive 57,0 °C při 1,8 MPa. Tyto hodnoty řadí materiál mezi takzvané „stiff & strong“ pryskyřice – tedy pevné a tuhé, vhodné pro díly, které v provozu nesou mechanické zatížení, ne jen vizuální modely.
Výrobci těchto materiálů je přímo pozicují jako náhradu vstřikovaných dílů ve fázi vývoje: nabízí optimální rovnováhu rychlosti, přesnosti, vzhledu a mechanických vlastností při tvorbě dílů, které se vyrovnají vstřikovaným výrobkům. Právě proto je Rigid Black vhodnou volbou tam, kde se finální díl bude v sérii vyrábět vstřikováním plastu a konstruktér potřebuje co nejvěrnější předobraz chování materiálu.
Pro přehled, jak se Rigid Black pozičně liší od ostatních SLA materiálů:
| Vlastnost | Rigid Black (typická hodnota) |
|---|---|
| Pevnost v tahu | 61 MPa |
| Tahový modul | 2 700 MPa |
| Tažnost při přetržení | 10 % |
| HDT @ 0,45 MPa | 69 °C |
| HDT @ 1,8 MPa | 57 °C |
| Povrch | matný, hladký, bez vrstev |
Co se díky SLA prototypu podařilo ověřit před sériovou výrobou?
Fyzický model v reálné velikosti odhalí chyby, které na obrazovce v CADu často zůstanou skryté. U dílů pro Prusa Research se konkrétně kontrolovaly tři okruhy: vzájemné tolerance mezi sousedícími díly, velikost a umístění průchodů pro kabeláž a tloušťka stěn jednotlivých komponent.
Tolerance mezi díly rozhodují o tom, jestli sestava „sedne“ bez vůle nebo přepětí – v CADu se počítá s ideálními rozměry, ale výrobní tolerance vstřikování se liší od tolerance obrábění i 3D tisku. Vytištěním celé sady najednou lze ověřit, jak se tolerance sčítají přes více dílů v řadě, což je něco, co jednotlivý vzorek neukáže.
Průchody pro kabeláž jsou typickým místem, kde se design mění ještě pozdě ve vývoji – skutečný průměr konektoru nebo svazku vodičů se často liší od předpokladu v CADu. Na fyzickém modelu lze rovnou provlíknout reálnou kabeláž a zjistit, jestli otvor stačí i s rezervou na montáž.
Tloušťka stěn ovlivňuje nejen pevnost dílu, ale i chování při vstřikování – příliš silná stěna prodlužuje chladicí cyklus a riskuje propadliny, příliš tenká stěna může prasknout při montáži. SLA model s identickou tloušťkou stěny jako budoucí výstřik ukáže reálnou tuhost dílu ještě před tím, než vznikne drahá ocelová forma.
Jak velké díly dokáže RERIO vytisknout metodou SLA?
RERIO dodává SLA výstisky až do rozměru 1,5 × 1 × 1 m, což z nás dělá jednoho z mála dodavatelů v Česku schopných vytisknout velkoformátový díl metodou SLA v jednom kuse bez lepení segmentů. Sada pro Prusa Research s rozměrem 40 × 60 cm tuto kapacitu využila jen částečně – prostor zůstal i pro budoucí větší zakázky.
V kontextu trhu jde o nadstandardní velikost. Běžné průmyslové SLA tiskárny od etablovaných výrobců mají stavební prostor výrazně menší: průmyslová SLA tiskárna 3D Systems SLA 750 nabízí stavební objem 750 × 750 × 550 mm, větší model SLA 825 Dual pak 830 × 830 × 550 mm. Mezi největší stereolitografické stroje na světě patří tiskárna Mammoth SL od společnosti Materialise, jejíž limit výtisků je 2,1 × 0,7 × 0,8 metru.
Díky vlastnímu vývoji a výrobě tiskáren může RERIO nabídnout formát mezi těmito dvěma kategoriemi – dostatečně velký na celé sestavy krytů či rámů, zároveň s přesností potřebnou pro funkční ověření tolerancí.
Proč ověřit konstrukci dřív, než se vyrobí vstřikovací forma?
Změna geometrie po vyrobené vstřikovací formě je řádově dražší a pomalejší než úprava 3D modelu před tiskem prototypu. Investice do oceli na sériovou formu se pohybuje ve statisících až milionech korun a jakákoliv úprava gravírování nebo tvaru dutiny znamená další týdny zpoždění.
Odborná literatura k vývoji vstřikovaných výrobků to shrnuje jednoznačně: ve vývojové fázi je fixováno až 70 % celkových nákladů na výrobu výstřiků, přičemž vlastní vývojová fáze obvykle váže pouze přibližně 5 % z celkových výrobních nákladů. Jinými slovy – pětiprocentní investice do ověření designu rozhoduje o sedmdesáti procentech budoucích nákladů.
Stejně tak platí, že jakékoliv zásahy do tvaru výstřiku nebo do konstrukce formy po zkušebním provozu jsou velmi draze zaplaceny nejen ve výrobních nákladech na úpravu formy, ale také v časové ztrátě při zavádění produktu na trh. Drobná úprava odhalená až po zkušebním vstřiku tak může znamenat přepracování části formy, nové kalení a týdny skluzu v harmonogramu.
Case study z praxe ukazuje, jakou hodnotu může mít analýza před výrobou formy – u jednoho z projektů se díky provedené technologické analýze snížil předpokládaný počet vtokových ústí ze 14 na 10, což přineslo úsporu nákladů na pořízení vstřikovací formy o zhruba 320 000 Kč. SLA prototyp plní obdobnou roli na úrovni geometrie dílu – odhalí problém dřív, než se promítne do nákladné oceli.
Pokud se po ověření rozhodnete vyrábět menší sérii bez investice do klasické kalené formy, nabízíme také řešení přes 3D tisk forem pro vstřikování plastů, kde vložka formy vzniká tiskem z nástrojové oceli MS1 místo konvenčního obrábění.
Jak probíhá zakázka předsériových dílů u RERIO krok za krokem?
Proces od CAD modelu po hotovou sadu dílů má u RERIO jasně daná stadia, která drží termín i kvalitu povrchu. U zakázky pro Prusa Research proběhl v tomto pořadí:
- Kontrola 3D modelu – ověření tiskovatelnosti, orientace dílů a umístění podpěr tak, aby nevznikly otisky na funkčních plochách.
- Tisk metodou SLA – vytvrzování vrstvy po vrstvě z materiálu Rigid Black s přesností danou rozlišením laseru.
- Post-processing – omytí nevytvrzené pryskyřice, dosvícení (post-curing) pro dosažení finálních mechanických vlastností.
- Odstranění podpěr a začištění – ruční dokončení styčných ploch a otvorů pro kabeláž.
- Kontrola rozměrů a tolerancí – proměření klíčových rozměrů proti CAD modelu a vzájemné sestavení dílů.
- Předání zákazníkovi – sada dílů jde k vývojovému týmu k montážní a funkční zkoušce.
Celá sada 40 × 60 cm vznikla v jednom tiskovém cyklu, díky čemuž měly všechny díly shodné smrštění i přesnost – to je klíčové právě pro kontrolu vzájemných tolerancí, o které jsme psali výše.
Podobný přístup – ověření konstrukce fyzickým modelem dřív, než padne rozhodnutí o nákladné výrobní technologii – uplatňujeme i u jiných typů zakázek, například při optimalizaci dílů pro sériovou výrobu pomocí MKP nebo u průmyslových komponent, jak popisujeme v článku o tom, jak tiskárny RERIO dobývají B2B trh.
Časté otázky
Je SLA výtisk opravdu k nerozeznání od vstřikovaného dílu?
Vizuálně a hapticky ano – povrch je hladký, bez vrstev, a materiál typu Rigid Black má mechanické vlastnosti blízké konstrukčním plastům. Pro finální sériovou kvalitu (barevná stálost, chemická odolnost) je ale potřeba vždy ověřit konkrétní aplikaci.
Jak dlouho trvá výroba předsériové sady metodou SLA?
Doba se odvíjí od velikosti a počtu dílů v sadě; u menších sestav v řádu desítek centimetrů jde typicky o dny, u rozměrných sad přes metr je potřeba počítat s delším tiskovým cyklem i post-processingem. Přesný termín RERIO potvrzuje po kontrole konkrétního 3D modelu.
Jaký je maximální rozměr dílu, který RERIO vytiskne metodou SLA?
RERIO dodává SLA výstisky až do rozměru 1,5 × 1 × 1 m v jednom kuse, bez nutnosti lepení segmentů. To přesahuje stavební prostor většiny běžně dostupných průmyslových SLA tiskáren na trhu.
Můžu na SLA dílu testovat i montáž s jinými komponenty?
Ano, to je ostatně hlavní smysl předsériového ověření. Díky přesnosti a tuhosti materiálu Rigid Black lze na dílu zkoušet sesazení s dalšími díly, průchody kabeláže i funkčnost mechanismu.
Nahrazuje SLA prototyp úplně potřebu vstřikovací formy?
Ne, SLA slouží k ověření konstrukce před investicí do formy, nikoli jako náhrada sériové výroby velkých objemů. Pro desítky až stovky kusů lze ale využít i gravitační lití do tištěné formy nebo tištěnou vložku formy jako mezikrok.